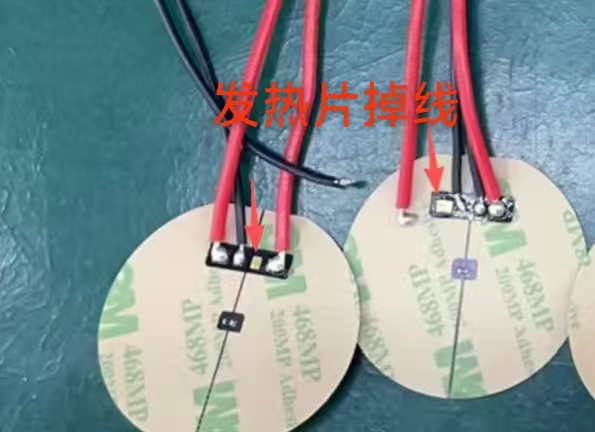
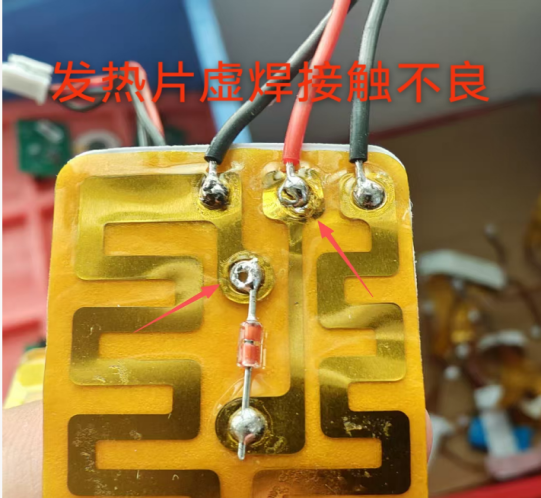
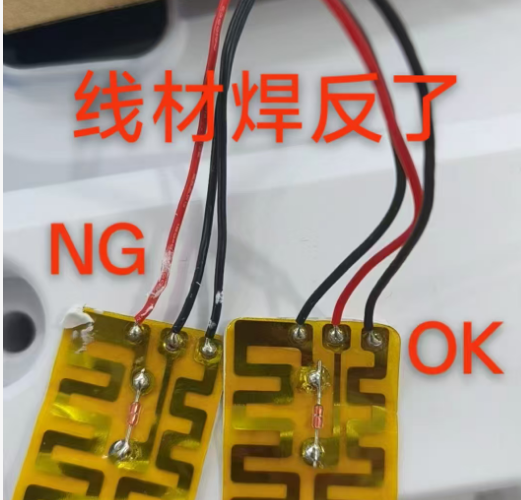
一、发热片焊接主要会出现哪几类不良?分别是什么现象?
主要分为掉线脱焊、虚焊假焊、线材焊反三类。
采购发热片,哪些条件会直接影响焊接的可靠性?
重点关注4个关键点:
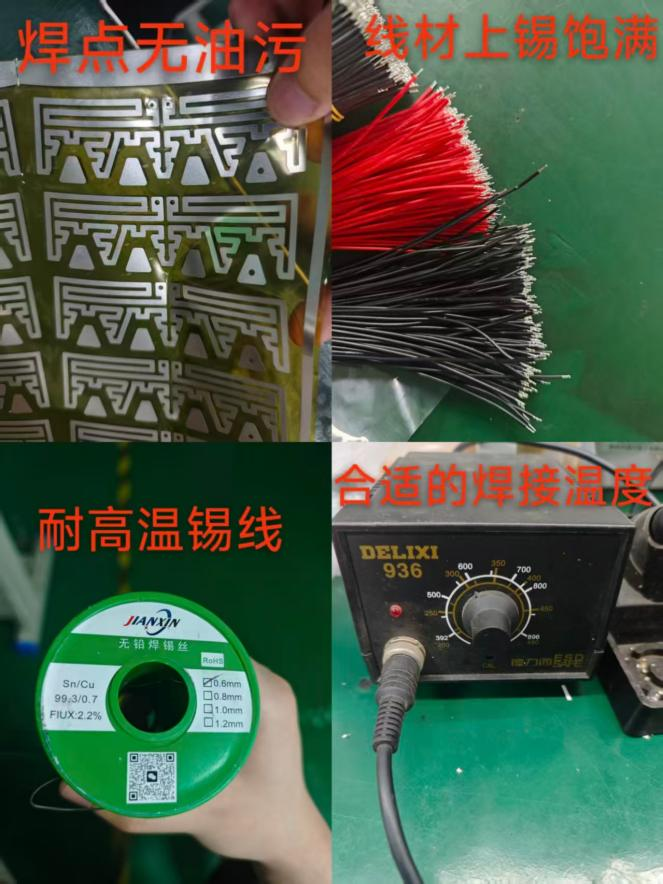
二、风险识别与来料检验问答
合格焊点和不良焊点怎么区分?有哪些判断标准?
可以参考下表进行对比:
|
项目 |
不良现象 |
合格参考状态 |
|
焊点外观 |
锡点干瘪、裂纹、锡只浮在表面 |
焊锡均匀浸润焊盘,光亮无裂纹 |
|
线材状态 |
铜线散丝、导线直接拉扯焊点 |
导线整理规整,预留缓冲余量,拉力由加固结构承担 |
|
极性标识 |
标识模糊,无区分标记 |
焊盘、线材均有清晰正负极标识 |
|
基材状态 |
焊接位置基材发黄、灼伤破损 |
发热片基材无烧穿、烫伤痕迹 |
三、深度常见问题FAQ
发热片掉线,就一定是供应商焊接工艺的问题吗?
不一定。除焊接工艺外,整机装配拉扯线材、设备实际工作温度超过材料耐温上限,同样会造成焊点失效,需要区分来料本身问题与整机使用工况问题。
只看照片能不能识别虚焊?
仅通过图片无法100%判断虚焊,虚焊属于内部隐性缺陷,需要配合轻拉力测试加上通电验证才能确认。
焊反问题能不能做到100%完全杜绝?
依靠清晰标识、防呆治具加100%通电检测,能够极大降低焊反概率,但无法做到理论上绝对零不良,建议客户来料增加极性抽检。
产品需要频繁冷热循环,采购的时候需要额外说明什么?
下单时告知实际工作温度区间、启停循环次数,我们会针对性调整焊接与加固方案,同步做对应条件的抽样可靠性测试。
地址:东莞市大朗镇洋乌村富升路173号
大热驰科技|廖小姐:13537267413